 15529608070
项目概述
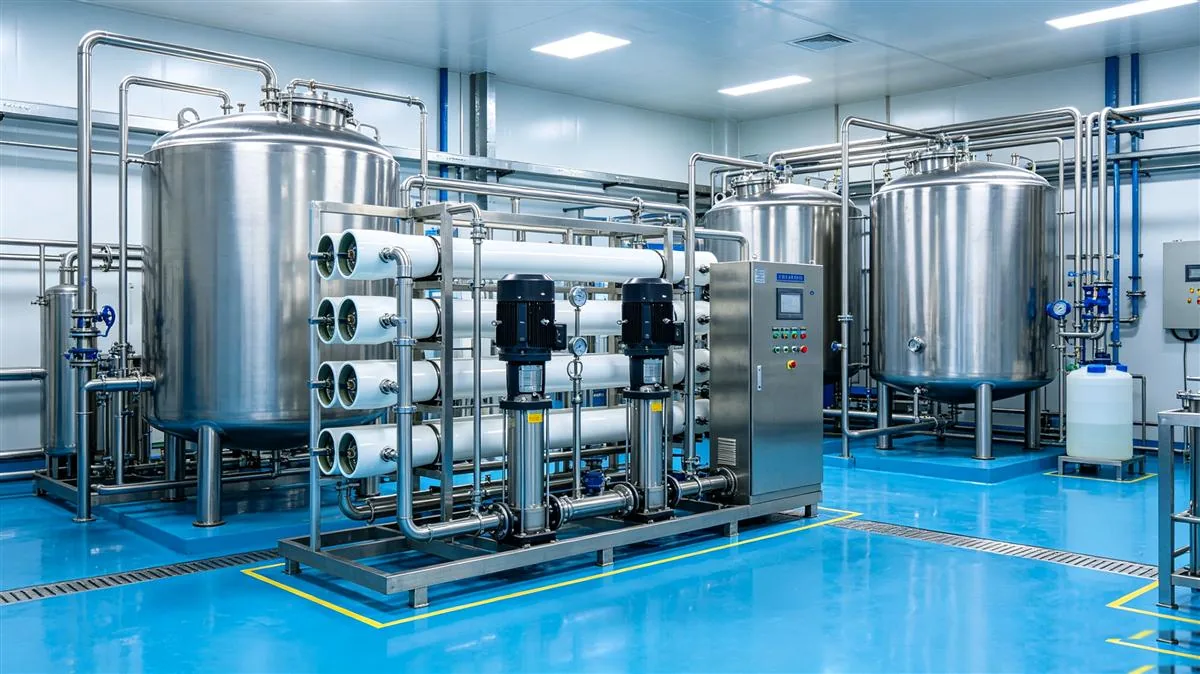
西安经济技术开发区某制药企业新建GMP标准生产车间,纯化水需求为20吨/小时。俊泽提供全套工业净水系统的设计、设备供货与安装调试。
技术方案
制水工艺
采用预处理+两级RO+EDI超纯水工艺:
- 预处理:多介质过滤+活性炭过滤+软化器
- 一级RO:回收率75%,脱盐率≥97%
- 二级RO:回收率85%,出水≤5μS/cm
- EDI精处理:出水电阻率≥15MΩ·cm
储水与分配
配置8吨纯化水储罐(316L不锈钢)+紫外杀菌+0.22μm终端过滤,循环分配管路确保水质无二次污染。
施工与验收
纯化水系统按工艺流程顺序安装:预处理设备就位后接驳原水与中间水箱,RO 膜组件与 EDI 模块在管路冲洗合格后装填,分配管路采用不锈钢焊接并按坡度排布,减少滞留死角。原水水质波动时,预处理的反洗与再生按运行压差与出水指标定期执行,保障后段 RO 与 EDI 稳定运行。
调试验收包括原水与各段出水水质检测、产水量与回收率核定、循环管路保压试验,并出具水质报告,确认出水电阻率与微生物指标满足制药用水要求。
项目成果
系统产水水质稳定达到《中国药典》纯化水标准,通过GMP认证检查,客户高度认可。
产水能力
20 T/H
出水标准
GMP纯化水
施工周期
6个月
出水电阻率
≥15 MΩ·cm
项目概况
| 项目类型 | 工业厂房 |
|---|---|
| 项目地点 | 西安经开区 |
| 项目规模 | 纯化水需求 20 吨/小时 |
| 采用系统 | 预处理 + 两级 RO + EDI 超纯水系统 |
| 投用年份 | 2023 |
施工与技术要点
预处理采用多介质过滤、活性炭过滤与软化器,保护后段膜元件
两级 RO 串联,一级回收率 75%、脱盐率 ≥97%,二级出水 ≤5μS/cm
EDI 精处理出水电阻率 ≥15MΩ·cm,无需酸碱再生
316L 不锈钢储罐配紫外杀菌与 0.22μm 终端过滤,循环管路防二次污染
运行效果
系统产水水质稳定达到《中国药典》纯化水标准,通过 GMP 认证检查,客户高度认可。制药纯化水属于净水系统的工业应用方向,更多工程见工程案例。系统运行数据按班次记录,配合在线电阻率与流量监控可及时发现膜元件性能衰减。
常见问题
制药纯化水系统为什么采用两级 RO 加 EDI?
两级 RO 逐级脱盐可降低后段负荷,EDI 精处理在无需化学再生的条件下进一步提高电阻率,出水稳定达到纯化水标准。
纯化水储存与分配要注意什么?
储罐宜选用 316L 不锈钢并配紫外杀菌与终端过滤,分配管路保持循环流动,减少滞留死角以避免水质二次污染。
工业净水系统验收需要哪些资料?
一般需要产水量、出水电阻率与水质检测报告,以及设备运行与清洗记录,制药项目还需满足 GMP 相关要求。